
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

ENGINEER TALKS Ep.09: Анализ отказов оборудования морского люка: петли и защелки
В Andy Marine мы считаем, что практические производственные знания являются одним из наиболее ценных активов, накопленных с течением времени.
В нашей мастерской работают инженеры, специалисты по производству и опытные специалисты, которые много лет работали с судовым оборудованием из нержавеющей стали — от выбора материала и точного литья по выплавляемым моделям до механической обработки, полировки и контроля качества сборочной линии.
Многие из этих идей познаются на собственном горьком опыте в ходе ежедневного производства и возврата на места: понимание того, почему защелка заедает после сезона на воде, почему петля ломается в суставе под воздействием волны и какие тонкие детали литейного производства и сборки предотвращают дорогостоящие претензии по гарантии.
Однако эти практические знания часто хранятся в мастерской и редко доходят до судостроителей, военно-морских архитекторов и менеджеров по закупкам, которые принимают важные решения о выборе поставщиков.
ИНЖЕНЕРНЫЕ РАЗГОВОРЫ — это наша попытка поделиться реальным производственным опытом.
В этой серии мы обсуждаем материалы, инструменты, производственные процессы и откровенные уроки цеха с точки зрения специализированного производителя морского оборудования.
Сегодняшний выпуск ENGINEER TALKS Ep.09 представлен инженером Ву, написан мной, редактором.
В судостроении и закупках оборудования, когда палубная арматура выходит из строя, первой реакцией часто становится вина за качество материала — при условии, что кто-то поставил некачественную нержавеющую сталь или пренебрег защитой от коррозии.
Однако, изучив бесчисленное количество палубного оборудования, возвращенного с верфей и центров гарантийного обслуживания, команда нашей мастерской видит совсем иную реальность. Фурнитура люка — в частности, палубные петли, защелки, поворотные замки и тяговые кольца для скрытого монтажа — редко выходит из строя из-за общей ржавчины. Вместо этого преждевременные поломки на воде почти всегда вызваны механическими и геометрическими факторами:карманы, задерживающие воду, которые лишают сталь кислорода, острые внутренние углы отливки, которые концентрируют ударную волну, неравномерную толщину стенок, вызывающую скрытую внутреннюю пористость, и слишком маленькие монтажные интерфейсы, которые рвутся в композитные сердечники палубы.
Морские люки работают в одной из самых опасных зон на любом судне. По ним ходят, захлопывают их под сильным волнением, обливают солеными брызгами и чистят агрессивными моющими химикатами. Когда оборудование выбирается исключительно на основе блестящей каталожной фотографии без оценки того, как оно справляется с реальными динамическими нагрузками и дренажем, выход из строя является лишь вопросом времени.
В этом руководстве представлены наши практические наблюдения на семинаре о том, почему оборудование люка выходит из строя во время эксплуатации и на что следует обращать внимание судостроителям, проектировщикам и руководителям сборки, чтобы устранить эти риски до того, как компоненты попадут на производственную линию.
1. Петли настила: усталостные переломы, ловушки для воды и опасность острых углов
Палубные петли люков тяжелых двигателей, лазаретов и жилых колодцев выдерживают постоянные циклические нагрузки. Каждый раз, когда судно врезается в встречное волнение, вся масса крышки люка оказывает мощное консольное воздействие прямо на основание шарнира и шарнирный штифт. При проверке сломанных петель, возвращенных с места эксплуатации, неисправности почти всегда концентрируются в двух конкретных местах:суставное соединениеиуглубление для крепежного винта.
Феномен «водяной ловушки»:
Нержавеющая сталь марки 316 требует постоянного контакта с растворенным кислородом окружающего воздуха для поддержания и восстановления микроскопической защитной пленки оксида хрома. Если отливка петли спроектирована с плоскими, утопленными монтажными карманами или плотными, неосушенными зазорами между шарнирами, внутри находится промывная вода и лужа соленых брызг. Запертая в застойном кармане, лишенном кислорода, сталь не может восстановить свой пассивный слой. Застойная соленая вода становится кислой, вызывая локальную щелевую коррозию и точечную коррозию, которые быстро становятся невидимой отправной точкой для усталостных трещин при повторяющихся динамических волновых ударах.
Острые внутренние углы против широких скруглений:
В недорогих отливках из песка или плохо оснащенных паковочных формах переход между плоским монтажным клапаном и приподнятым кулаком часто остается под острым прямым углом. Динамические ударные нагрузки концентрируются непосредственно вдоль этой острой линии выреза, а не распределяются по корпусу. Хорошо оснащенные литые петли имеют плавные, непрерывные переходные радиусы и наклонные дренажные плоскости, что позволяет равномерно распределять ударные нагрузки, позволяя морской воде немедленно стекать.
Баланс толщины стенки отливки:
Если в литейном цеху шарнирный кулак отливается толстым и прочным, а монтажная створка остается толщиной с бумагу, металл в керамической форме остывает неравномерно. Эта разница в охлаждении создает скрытые микроскопические усадочные пустоты прямо в месте соединения, где напряжение наибольшее. Правильная оснастка обеспечивает равномерные переходы стенок, устраняя внутренние пустоты в отливке перед началом полировки.

Петля
Петли из литой нержавеющей стали для морских люков, рундуков и панелей доступа на палубу.
ПОСМОТРЕТЬ ЛИТЫЕ ПЕТЛИ →2. Защелки и поворотные замки: деградация пружины и механическое заедание.
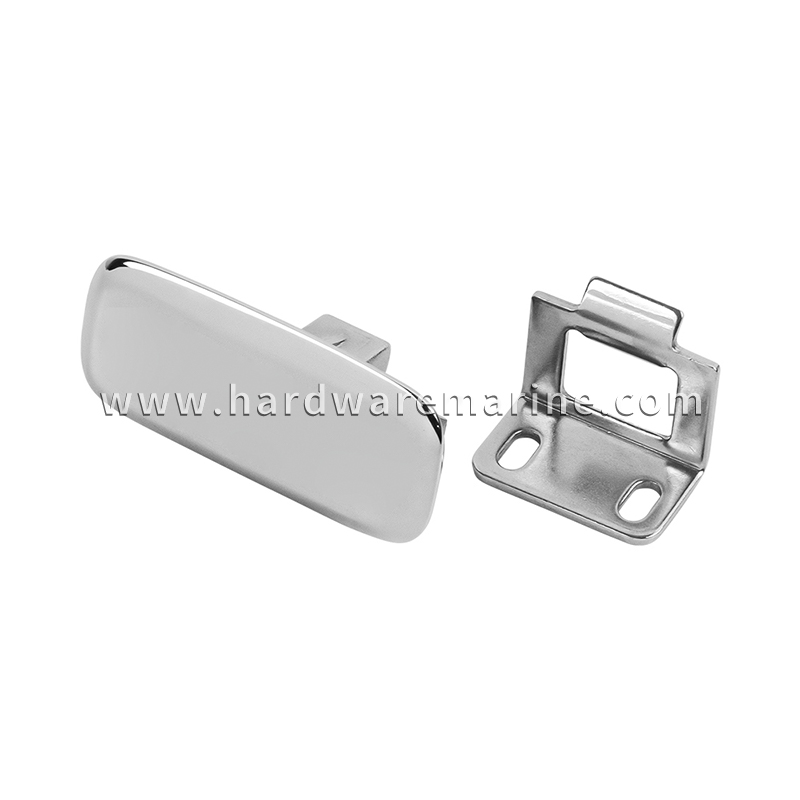
Механизмы запирания на люках в полу, дверях центральной консоли и отсеках для наживки выдерживают тысячи закрывающихся хлопков и постоянную вибрацию корпуса. Двумя наиболее распространенными жалобами верфей являются:«Язык защелки застрял внутри и не выскакивает»и«Поворотный замок болтается и не закрывает люк».
Почему защелки защелкиваются:
- Коррозия внутренней пружинной камеры:В то время как внешний корпус защелки отлит из нержавеющей стали 316, внутренние пружины сжатия часто изготавливаются из пружинной проволоки низкого качества. Когда в незапечатанных камерах защелки задерживается соленая вода, пружина быстро расслабляется или полностью ломается, оставляя скользящий болт застревающим внутри.
- Грубые фаски кулачковых отливок:Если скошенная поверхность зацепления скользящего затвора остается шероховатой или отполирована лишь поверхностно, повторяющиеся удары по ударной пластине вызывают микрозадиры, вызывающие трение металла о металл, которое быстро заклинивает механизм.
Почему поворотные замки теряют компрессию:
- Люфт вала и износ эксцентрика:Когда зазор между центральным валом вращения и корпусом слишком велик, вибрация двигателя вызывает раскачивание вала. Со временем рычаг кулачка неравномерно изнашивается относительно ответной пластины, снимая внутренний привод и теряя сжатие прокладки люка.
- Отсутствие положительных фиксаторов:Без принудительного позиционирования шарика или синтетических стопорных втулок непрерывная вибрация постепенно выводит ручку защелки из заблокированного положения, позволяя воде просачиваться в сухие отсеки для хранения вещей.
3. Тяговые кольца для скрытого монтажа: рывковые нагрузки и вырыв палубы
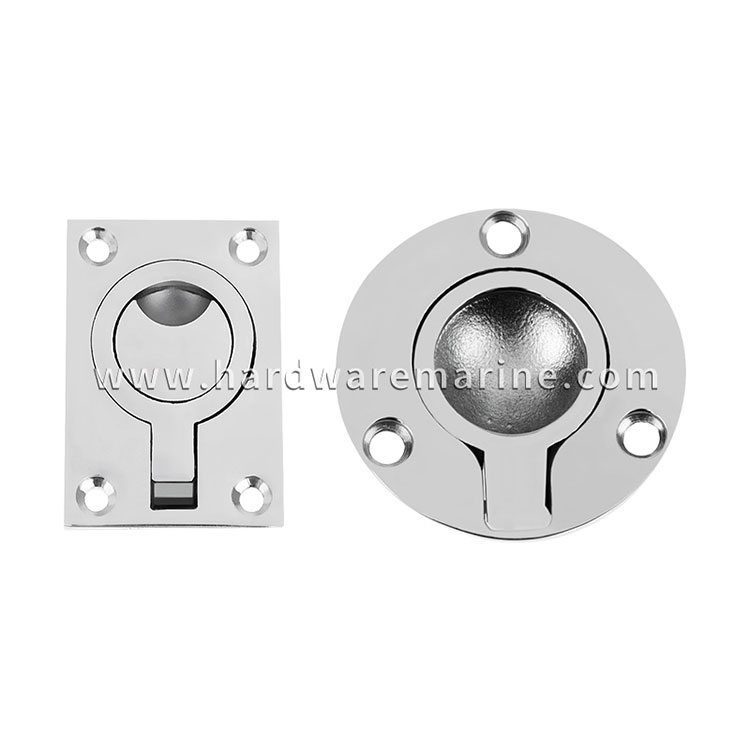
Тяги заподлицо спроектированы так, чтобы идеально ровно сидеть на палубах с интенсивным движением транспорта, позволяя членам экипажа поднимать тяжелые панели пола с прокладками, жилые колодцы и люки машинного отделения. Однако подъем тяжелого люка, плотно загерметизированного резиной, создает высокое начальное сопротивление вырыву. Члены экипажа редко тянут прямо вверх с выверенной силой; они дергаются и выхватывают кольцо под углом.
Уязвимость одноточечных шарнирных штифтов:Кольцо для промывки поворачивается на горизонтальном удерживающем штифте внутри литой чашки. При использовании штифтов меньшего размера или неглубоких удерживающих выступов угловые рывковые нагрузки сгибают штифт, заклинивая кольцо наполовину или срезая штифт под действием больших нагрузок.
Дробление сердечника палубы и растрескивание гелькоута:Вторая серьезная проблема — интерфейс деки. Стандартные чашки смыва имеют узкие фланцы по периметру. Когда кто-то сильно дергает кольцо, восходящая сила создает сильное рычаговое действие, вдавливая край внешнего фланца вниз, как долото, в гелькоут из стекловолокна. Крепление натяжных колец непосредственно к композитным настилам с помощью шурупов для листового металла без широких опорных пластин неизбежно приводит к разрушению сердцевины, растрескиванию гелькоута и проникновению влаги в ламинат настила.
Натяжные кольца
Тяговые кольца скрытого монтажа для подъема палубных люков и крышек рундуков.
ПОСМОТРЕТЬ ТЯГОВЫЕ КОЛЬЦА →4. Детали литейного производства и отделки: где действительно создается надежность оборудования
Прогуливаясь по нашему литейному цеху, вы быстро поймете, что разница между фитингом, который прослужит десять сезонов, и тем, который выйдет из строя через двенадцать месяцев, сводится к операциям, которые на готовой детали часто не замечаются невооруженным глазом.
- Полное удаление заусенцев вдоль линий разъема:Там, где встречаются половинки керамической формы, вдоль линии разъема образуется микроскопический литейный заусенец. Если рабочие, занимающиеся отделкой, просто полируют внешнюю поверхность и оставляют грубый засвет внутри шарниров петель или зенковок винтов, эти неровные края действуют как встроенные концентраторы напряжений, где начинаются усталостные трещины, и в то же время улавливают пыль от полировки, которая быстро ржавеет.
- Полная ультразвуковая очистка и химическая пассивация:Механическая зеркальная полировка до блеска сама по себе не гарантирует коррозионную стойкость — полировальные круги могут размазать микроскопические частицы железа и воска в микровпадины на поверхности. Настоящая морская долговечность требует полного ультразвукового обезжиривания с последующей тщательной химической пассивацией кислотой для растворения свободного железа и восстановления непрерывного самовосстанавливающегося пассивного слоя на всех внутренних и внешних поверхностях.
5. Контрольный список качества и приемки на производстве для судостроителей
Чтобы помочь супервайзерам по сборке яхт, инспекторам качества и группам по закупкам проверять люковое оборудование высокого риска перед установкой, наша команда инженеров рекомендует следующий практичный четырехэтапный протокол физического осмотра:
| Инспекционный фокус | Что проверить руками и глазами | Почему это важно на лодке |
|---|---|---|
| 1. Угловые радиусы и дренаж | Проверьте место соединения поворотного кулака и монтажной планки. Ищите плавные, широкие переходные кривые и наклонные выемки для крепежа, а не острые прямые углы. | Устраняет точки концентрации напряжений при ударе волны; предотвращает гниение защитной пассивной пленки стоячей водой. |
| 2. Допуск и ощущение движущихся частей | Управляйте защелками и поворотными замками вручную. Проверьте положительный и быстрый возврат пружины без резкого трения и убедитесь, что вращающиеся валы не имеют свободного бокового качания. | Ослабленные валы с грохотом открываются под действием вибрации двигателя; грубые язычки защелки желчатся и склеиваются после кратковременного воздействия соленой воды. |
| 3. Нижняя часть фланца и прочность штифта | Осмотрите заднюю часть натяжных колец и заслонок петель. Проверьте достаточную толщину стенок, наличие ребер жесткости снизу и тяжелые и надежные фиксаторы штифтов. | Предотвращает изгиб или защелкивание шарнирных штифтов литых корпусов, когда экипаж отрывает тяжелые крышки люков с присосками. |
| 4. Подкладка для застежек и подгонка постельных принадлежностей | Убедитесь, что зенковки монтажных винтов четко отцентрированы и не имеют заусенцев, а также убедитесь, что опорные пластины для сквозных болтов предусмотрены для всех точек натяжения люка конструкции. | Равномерно распределяет динамические ударные нагрузки по конструкции корпуса, предотвращая растрескивание гелькоута, выкручивание винтов и разрушение сердечника палубы. |
6. Поиск оборудования, предназначенного для реальной морской эксплуатации.
Люковое оборудование никогда не должно оставаться второстепенным вопросом при проектировании судна. Когда ломается шарнир, защелкивается защелка или вытягивается на воде натяжное кольцо, владельца лодки не волнует, какая марка оборудования была установлена — он возлагает ответственность за поломку на судостроителя. Настаивая на оборудовании, спроектированном с правильным радиусом снятия напряжений, самодренирующими контурами, прочными внутренними механизмами и чистой литейной отделкой, судостроители могут защитить репутацию своего бренда, оптимизировать установку сборочной линии и избежать дорогостоящих обращений в гарантийное обслуживание.
Разработка морского оборудования на заказ и производство OEM
Andy Marine специализируется на OEM и ODM-решениях для морского оборудования из нержавеющей стали, сотрудничая со производителями яхт, военно-морскими архитекторами и морскими дистрибьюторами по всему миру.
От анализа проектирования для производства (DFM) и разработки индивидуальных инструментов до прецизионного литья по выплавляемым моделям, многоосной обработки с ЧПУ, электрополировки и серийных испытаний — наша команда инженеров работает напрямую с вашим техническим персоналом, чтобы гарантировать надежную работу каждого фитинга люка, петли и запирающего механизма при реальных океанских нагрузках.
Свяжитесь с нашим инженерным отделом сегодня, чтобы просмотреть характеристики оборудования вашей палубы или обсудить требования к специальным инструментам для вашей следующей производственной сборки.


