

В Andy Marine мы считаем, что практические производственные знания являются одним из наиболее ценных активов, накопленных с течением времени.
В нашей мастерской работают инженеры, специалисты по производству и опытные специалисты, которые много лет работали с судовым оборудованием из нержавеющей стали — от выбора материала и процессов литья до отделки и контроля качества.
Многие из этих идей познаются в ходе ежедневного производственного опыта: понимание того, почему компонент выходит из строя, как различные материалы ведут себя в морской среде и какие детали действительно важны при разработке надежного оборудования.
Однако эти практические знания часто распространяются только внутри мастерской и редко доходят до клиентов, которые принимают решения о закупках и проектировании.
ИНЖЕНЕРНЫЕ РАЗГОВОРЫ — это наша попытка организовать эти беседы и поделиться опытом производства морского оборудования.
В этой серии мы обсуждаем материалы, производственные процессы, аспекты проектирования и практические уроки с точки зрения производителя морского оборудования.
Сегодняшний выпуск ENGINEER TALKS Ep.22 представлен инженером Чжаном, написанный мной, редактором.
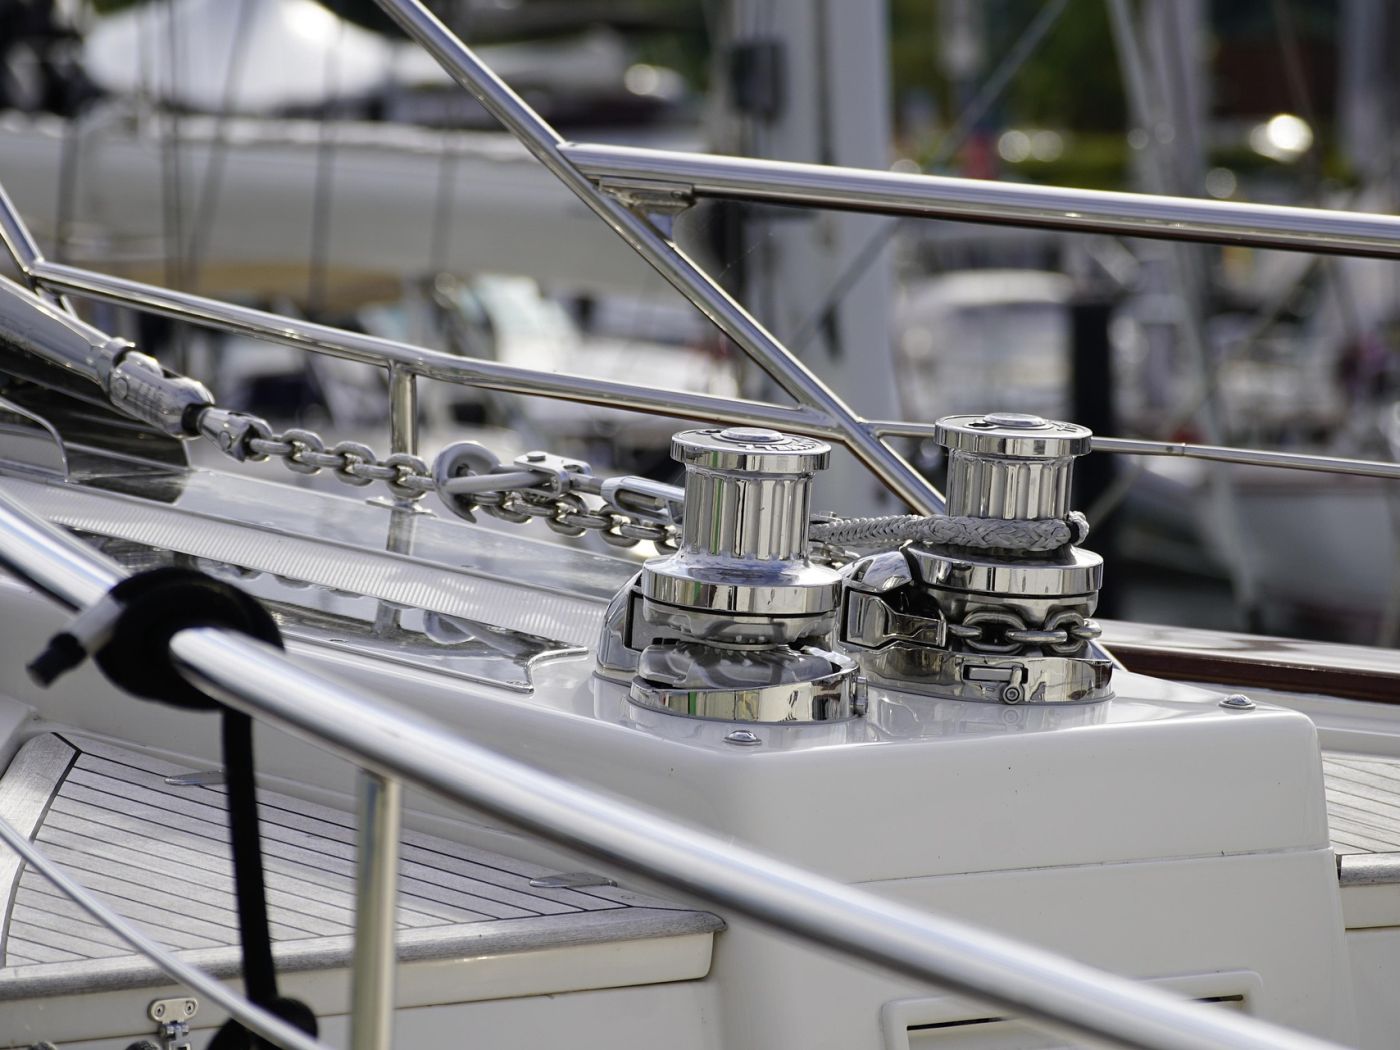
1. Два витка цепи, один штамп: почему «10 мм» — еще не ответ
Две катушки якорной цепи с короткими звеньями могут нести одну и ту же марку диаметром 10 мм и при этом вести себя по-разному на одной и той же лебедке. Одна длина попадает в цыганский карман и беспрепятственно выплачивается; другой сидит немного высоко на кончиках зубьев и под нагрузкой начинает проскальзывать — одно звено поднимается, следующее жестко приземляется, цепь перелезает через звездочку, а не садится на нее.
Штамп диаметра не является неправильным. Цепь диаметром 10 мм имеет номинальный диаметр стержня около 10 мм. Чего вам не сообщает штамп, так это длины каждого звена или ширины отверстия внутри него, а это размеры, которые на самом деле захватывает звездочка лебедки. Две цепи могут иметь одинаковый номинальный диаметр, но при этом достаточно различаться, звено за звеном, так что одна подходит для выреза кармана для другой калибровки, а другая - нет.
Для любого, кто заменяет тягу или заказывает новую, это превращает простое измерение в короткую последовательность вопросов: до какой калибровки сделана цепь, какие размеры имеет готовое звено и для чего была вырезана цыганка на лебедке. В этой статье мы рассмотрим эти три по порядку.
2. Что на самом деле измеряет каждый размер ссылки
Прежде чем какая-либо диаграмма станет полезной, полезно выяснить, что означает каждое измерение, поскольку одна и та же ссылка в разных документах описывается разными символами.
- Диаметр прутка (проволоки) — d.Толщина стали, образующей звено. Это «номинальный размер», указанный на этикетке: 6 мм, 8 мм, 10 мм.
- Шаг — с.Внутренняя длина одного звена, измеренная между внутренними гранями на концах звена. В некоторых документах ее называют внутренней длиной.
- Внутренняя ширина.Четкое отверстие между двумя сторонами ссылки.
- Внешняя ширина.Внешняя ширина ссылки, измеренная от внешнего края до внешнего края.
Различие здесь имеет такое же значение, как и определения: номинальная маркировка, мерный размер и предельный размер — это три разные вещи. Номинальный размер - этикетка. Измеренный размер — это то, что считывает штангенциркуль на определенном участке цепи. Предельный размер — указанный минимум или максимум — это то, что допускает стандарт, и именно с ним нужно сравнивать при принятии решения о том, сядет ли цепь.
Два метрических стандарта, используемые в этой статье, по-разному обозначают одну и ту же геометрию. DIN 766 использует d для диаметра стержня, t для внутренней длины (шага), b1 для внутренней ширины и b2 для внешней ширины. ISO 4565 использует dn для номинального диаметра, p1 для шага, w1 для внутренней ширины и w для внешней ширины, указывая w1 как минимум и w как максимум.
d (DIN 766) | дн (ИСО 4565)
толщина круглой стали — «10 мм», цепь — проволока 10 мм.
т (DIN 766) | р1 (ИСО 4565)
очистить длину внутри одной ссылки
b1 (ДИН 766) | w1 мин (ISO 4565)
прозрачное открытие внутри ссылки
b2 (DIN 766) | w макс (ISO 4565)
внешний край к внешнему краю
| Измерение | Что он измеряет | DIN 766 | ИСО 4565 |
|---|---|---|---|
| Диаметр стержня (проволоки) | Толщина круглой стали, из которой изогнуто звено — номинальный размер на этикетке, например 10 мм. | d | дн |
| Внутренняя длина (шаг) | Расстояние в свету внутри звена, от внутреннего края одного конца до внутреннего края другого. | t | п1 |
| Внутренняя ширина | Чистая ширина отверстия внутри звена | б1 | w1 (указан как минимум) |
| Внешняя ширина | Внешняя ширина звена от внешнего края до внешнего края | б2 | w (указано как максимум) |
3. Две метрические калибровки: DIN 766 и ISO 4565.
Якорная цепь с короткими звеньями для малых судов калибруется по двум отдельным метрическим семействам, и разница между ними не косметическая.
ISO 4565:1986 применяется к якорным цепям номинальным диаметром от 6 до 12 мм для малых судов, управляемых лебедкой судна; В стандарте указано, что он не распространяется на цепи, используемые для подъема. Его размеры соответствуют простому принципу: шаг p1 в три раза превышает номинальный диаметр dn; минимальная внутренняя ширина w1 составляет 1,35 раза dn; а максимальная внешняя ширина w составляет 3,6 раза dn. Эти отношения образуют строки ISO на диаграмме ниже.
DIN 766 — это отдельный стандарт метрических короткозвенных цепей, в котором указан более широкий набор номинальных размеров. Это не перевод ISO 4565, и они не являются взаимозаменяемыми. Отрезок цепи изготавливается, маркируется и поставляется в одно калибровочное семейство, а не в оба одновременно.
Нигде это не проявляется так ясно, как при размере 10 мм, единственном обычном размере, в котором два семейства расходятся по шагу: DIN 766 определяет 28 мм, а ISO 4565 определяет 30 мм для одного и того же номинального диаметра стержня. При 8 мм шаг в обоих случаях совпадает и составляет 24 мм, однако допустимая максимальная внешняя ширина все равно различается — 27,2 мм по DIN 766 против 28,8 мм по ISO 4565. Две калибровки различаются по всему набору размеров звена, а не по одному размеру или одному номеру.
4. Таблица размеров якорной цепи (идентификационная справка)
В таблице ниже указана геометрия звеньев, опубликованная каждым стандартом, с номинальными размерами, для которых доступны эти значения. Он включен для того, чтобы покупатель мог определить, какой будет цепочка, а не для того, чтобы одобрить цыганский вариант.
| Серия спецификаций | Номинальный диаметр цепи d (мм) | Шаг/внутренняя длина (мм) | Внутренняя ширина (мм), ISO w1 min / DIN b1 | Внешняя ширина (мм), макс. — ISO w макс / DIN b2 макс. |
|---|---|---|---|---|
| ИСО 4565 | 6 | 18 | 8.1 | 21.6 |
| ИСО 4565 | 8 | 24 | 10.8 | 28.8 |
| ИСО 4565 | 10 | 30 | 13.5 | 36 |
| ИСО 4565 | 12 | 36 | 16.2 | 43.2 |
| DIN 766 | 6 | 18.5 | 7.2 | 20.4 |
| DIN 766 | 7 | 22 | 8.4 | 23.8 |
| DIN 766 | 8 | 24 | 9.6 | 27.2 |
| DIN 766 | 10 | 28 | 12 | 36 |
| DIN 766 | 11 | 31 | 13.2 | 40 |
| DIN 766 | 13 | 36 | 15.6 | 47 |
| DIN 766 | 14 | 41 | 16.8 | 50 |
| DIN 766 | 16 | 45 | 19.2 | 58 |
Цель и источник диаграммы.Эта таблица представляет собой идентификационную информацию, а не подтверждение совместимости с цыганами. Значения ISO 4565 взяты из таблицы размеров самого стандарта; Значения DIN 766 переписаны из таблицы стандартов через отраслевые справочники и сверены с техническими данными производителя цепи. Никакая аппроксимация, специфичная для производителя, не включена, и ни одна ячейка не заполняется путем экстраполяции из соседнего размера. Цифры представляют собой собственные ограничения стандартов: внутренняя ширина ISO как минимум, внешняя ширина ISO как максимум и внешняя ширина b2 по DIN 766 как максимум, при этом внутренняя ширина b1 по DIN 766 указана в таблице как внутренняя ширина.
Два ряда шириной 10 мм — это пара, которую чаще всего путают в полевых условиях. Их шаг различается на 2 мм на каждое звено, и по всей длине цепи эта разница накапливается — именно поэтому несоответствующая калибровка имеет тенденцию проявляться как пропуск, а не как явно неправильная цепь. Измерение нескольких звеньев последовательно, а не одного звена, является практическим способом определить, для какой калибровки предназначена цепь.
5. Почему цыган, а не лейбл, решает, что подходит
Лебедка цыганка — звездочка — не является звездочкой общего назначения. Его карман обработан для установки определенного звена: стержня определенного диаметра, определенного шага и определенной ширины. Все три врезаны в один и тот же карман, поэтому цепь должна соответствовать всем трем одновременно, а не только номинальному диаметру.
Механизм легче всего увидеть в шаге. Во время движения цепи каждое звено должно упасть в карман и прижаться к своему гнезду, в то время как следующее звено захватывается зубом. Если шаг слишком велик для кармана, звено приземляется на кончик зуба, а не на гнездо. Под натяжением цепь поднимается вверх, следующее звено тоже садится на место, и ход превращается в серию скачков — цепь перескакивает по звездочке, а не захватывает ее. Если шаг слишком короткий, звенья забивают карман и цепочка застревает. Разломы по ширине ведут себя одинаково на другой оси: слишком широкое звено перекрывает стенки кармана и не может сесть, в то время как слишком узкое звено движется свободно и может скручиваться вместо отслеживания.
Именно поэтому стендовые испытания дают очень мало результатов. Если вручную бросить несколько звеньев в цыганку или медленно повернуть звездочку без нагрузки, это может выглядеть убедительно на цепи, которая будет плохо себя вести при натяжении и движении. Карману остается только принять каждую ссылку на полном ходу, под нагрузкой поиска. Производитель лебедки закладывает в карман рабочий запас, но размер этого запаса варьируется в зависимости от модели, и ни один показатель допуска не применим к каждому цыгану.
Практический вывод состоит в том, что собственная маркировка цыгана является основным идентификатором. Штамп на звездочке, читаемый вместе с руководством по использованию лебедки, указывает стандарт и размер, для которого был вырезан карман. Цепь не должна использоваться на цыгане, изготовленном по другому стандарту, даже если номинальный размер выглядит таким же.
6. Заказ на проверку закупки
Для замены или новой сборки проверки выполняются в таком порядке — от фиксированной части системы к переменной части:
- Сначала прочтите цыгана.Определите модель лебедки и цепочки и прочитайте штамп на цыгане вместе с руководством по эксплуатации лебедки. В маркировке указан стандартный и номинальный размер кармана; это фиксированная ссылка для всего последующего.
- Соответствуйте заявленному стандарту и маркировке цепи.Подтвердите, к какому калибровочному семейству изготовлена цепь и как ее маркирует производитель, и проверьте, соответствует ли это цыгану.
- Проверьте готовые размеры по образцу.Положите как минимум десять звеньев ровно, плотно затяните их и измерьте расстояние от внешнего края до внешнего края на чистой, неизношенной секции; одно звено невозможно точно измерить. Сравните результат с заявленными производителем размерами для этой калибровки. Изношенная цепь будет длиннее, чем была изготовлена, поэтому использованная цепь не должна быть единственной основой для определения размера новой.
- Получите точную спецификацию в письменном виде и проведите указанную проверку соответствия.Подтвердите спецификацию поставки у изготовителя цепей и производителя лебедок и проведите проверку соответствия, указанную производителем лебедок, прежде чем передать судну полную длину.
Первый и второй шаги определяют, какая цепь вообще является кандидатом. Шаги третий и четвертый подтверждают, что цепь действительно доставила совпадения — и эти шаги чаще всего пропускаются, когда замена заказывается только по диаметру.
7. Что нам отправить
Подтверждение соответствия — это процедура документирования перед покупкой. Для подтверждения точной спецификации поставки цепи на данный брашпиль отправьте нам:
- брашпиль и цыганская модель или штамповка на цепочке;
- маркировка используемой в данный момент цепи (стандарт и размер);
- требуемая спецификация цепи — калибровочное семейство, номинальный размер и требуемая длина;
- любой соответствующий чертеж или страницу руководства по лебедке.
Мы будем работать на основе этих данных, чтобы подтвердить спецификации того, что мы можем поставить. Мы не сертифицируем комбинацию цыгана и цепи по одному измерению и не можем обещать, что произвольная цепь и цыганка будут совместимы — это зависит от калибровки и производственных допусков цыгана, которые контролирует производитель лебедок.
Наше текущее анкерное оборудование указано в разделеякорная цепь. Если уместна запись цепи из нержавеющей стали по стандарту DIN 766, она указана здесь:Якорная цепь из нержавеющей стали DIN 766. Этот список продуктов является лишь отправной точкой; само по себе это не является доказательством того, что данная партия соответствует какому-либо конкретному стандарту, и подтверждение размеров по-прежнему можно получить из документации производителя.


